Оглавление
Введение
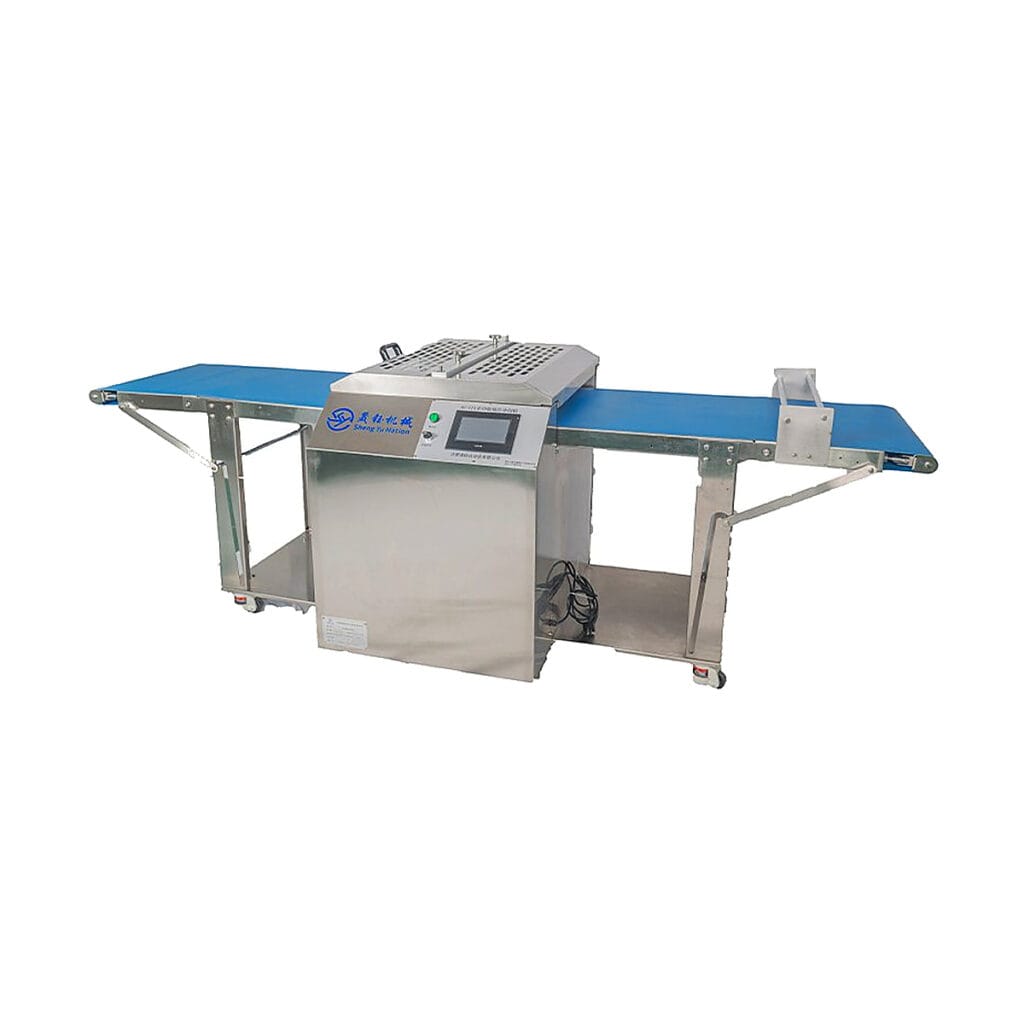
В хлебопекарном производстве раскатывание теста до правильной толщины - это не просто этап подготовки. Это может повлиять на точность резки, вес продукта, стабильность формирования, структуру слоя, производительность наполнения и даже на то, как ведет себя готовая выпечка во время выпечки. Когда толщина варьируется в зависимости от листа, эти различия часто сохраняются в каждой последующей операции.
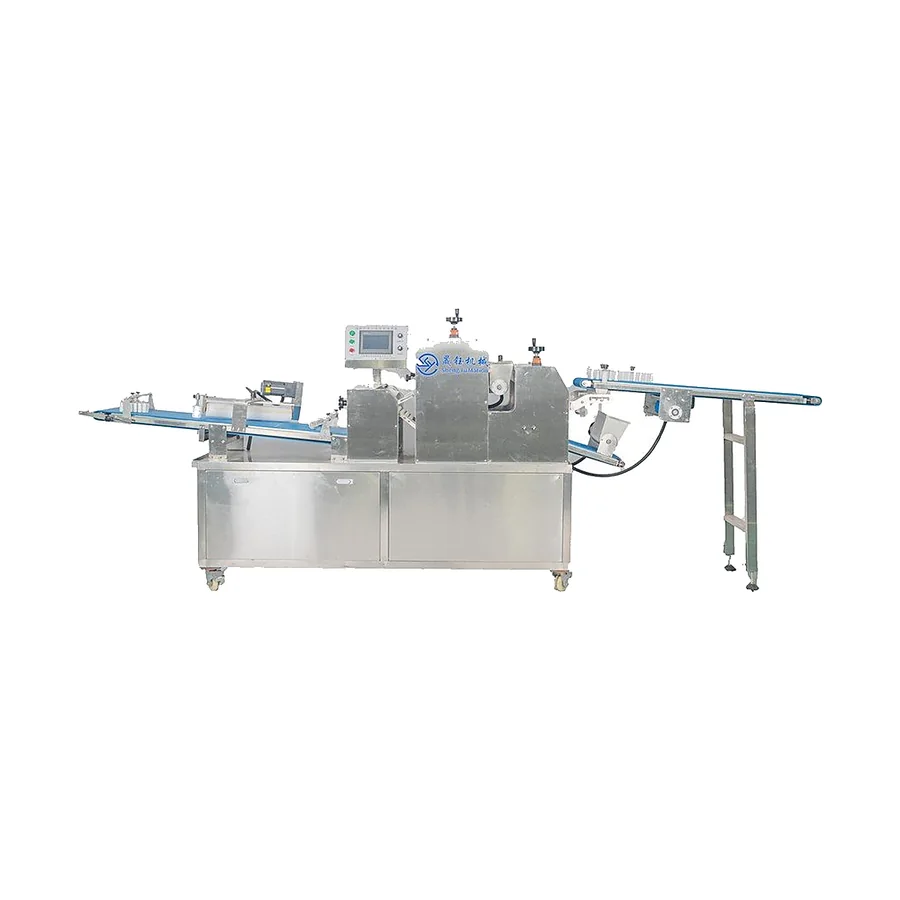
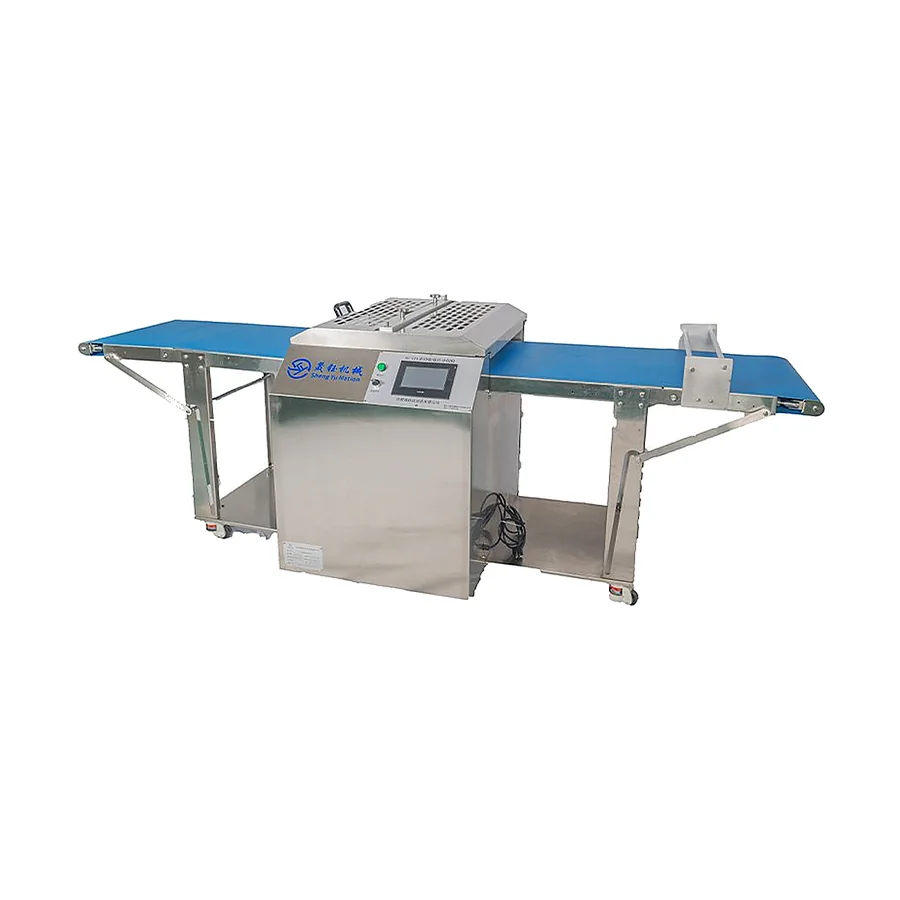
Тестоотверститель для хлебобулочных изделий вводит в этот процесс контролируемую механическую прокатку. Тесто проходит через валики, которые постепенно уменьшают его толщину, создавая при этом более однородный лист для последующей резки, складывания, ламинирования, формования или наполнения.
Задача в том, что тесто для хлебобулочных изделий не является стандартизированным промышленным материалом. тесто для круассанов ведет себя иначе, чем тесто для печенья. терпкое тесто не реагирует на давление так же, как тесто для мягкого хлеба. Температура, гидратация, содержание жира, развитие глютена и время отдыха - все это может изменить способ движения теста через валики.
По этой причине успешное литье зависит от понимания как машины, так и теста. Целью является не просто изготовление максимально тонкого листа, но и создание толщины, структуры, ширины и состояния поверхности, необходимых для следующего этапа производства.
Что на самом деле делает пекарский тестоотвод?
Листоверт для теста для хлебобулочных изделий уменьшает толщину теста за счет пропускания материала между вращающимися валиками с контролируемым зазором.
Когда тесто попадает в секцию валика, механическое давление заставляет его становиться тоньше и длиннее. во многих процессах требуемая конечная толщина достигается постепенно, а не за одно агрессивное уменьшение.
Более широкий процесс известен как тестовые листы, который широко используется для выпечки, ламинированного теста, хлебных изделий, лепешек и других применений, требующих контролируемых листов теста.
Однако уменьшение толщины - это лишь одна часть роли машины.
Полезный тестоотвод для хлебобулочных изделий должен готовить тесто в состоянии, при котором оборудование, расположенное ниже по потоку, может обеспечить поддержание подходящей ширины, уменьшение резких изменений размеров, контроль направления листа и передачу теста без ненужного растяжения.
В автоматизированной пекарне выход из стадии раскатки может продолжаться непосредственно в сторону режущего или формовочного оборудования. Это делает повторяемость более важной, чем простое завершение операции раскатки.
Почему контроль толщины имеет значение при производстве хлебобулочных изделий
Разница лишь в небольшом количестве в толщине теста может стать гораздо более заметной после резки, формования или выпечки.
Рассмотрим тесто, которое позже будет разрезано на куски одинакового размера. резак может производить одинаковые размеры, но более толстые секции содержат больше теста, чем более тонкие секции. результатом являются продукты, которые имеют одинаковый контур, но разные количества материала.
Такая же проблема появляется и в производстве тарта.
Если круглые тестовые заготовки вырезаны из неровного листа, каждая деталь может реагировать по-разному при прессовании в форму. Одна оболочка может иметь толстую основу, а другая становится слишком тонкой вдоль боковой стенки.
Ламинированная выпечка еще более чувствительна, поскольку толщина влияет на соотношение между слоями теста и жира.
Для хлебобулочных изделий с начинкой толщина листа также влияет на то, сможет ли тесто поддерживать начинку во время последующего складывания или формования.
Вот почему контроль толщины следует рассматривать как производственный параметр, а не просто настройку машины.
Какие типы теста можно обработать с помощью листового станка?
Тестолистер для хлебобулочных изделий потенциально можно использовать с несколькими семействами продуктов, но необходимые условия обработки значительно различаются.
Тесто для кондитерских изделий часто выигрывает от контролируемого листового покрытия, поскольку перед разделкой или формованием оно требует предсказуемых размеров. терпкие основы, кондитерские оболочки и аналогичные продукты полагаются на эту консистенцию.
Тесто печенья также может быть простыня перед фасонной резки. Равномерная толщина помогает отдельным печеньям начинать с одинаковых количеств материала.
Ламинированное тесто требует особенно тщательной раскатки, поскольку внутренние слои должны оставаться организованными, поскольку тесто становится тоньше.
Некоторые хлебные тесто также можно разливать в листы, когда плющение является частью производственного процесса перед прокаткой, формованием или начинкой.
Важное различие заключается в том, что к каждому тесту не следует автоматически применять один и тот же зазор для роликов и стратегию уменьшения.
| Тип теста | Основная цель листа | Важная производственная проблема |
|---|---|---|
| Терпкое тесто | Согласованная толщина основания | Предотвратите разрыв во время формования |
| Тесто печенья | Однородный лист перед резкой | Сохраняйте чистые размеры |
| Ламинированное тесто | Управляемое сокращение слоя | Защитите структуру внутреннего слоя |
| Тесто кондитерское | Подготовьтесь к резке или формованию | Контролируйте эластичность и усадку |
| Хлебное тесто | Сплющивать перед последующим формированием | Управляйте восстановлением теста |
| Тесто из наполненного продукта | Создайте подходящую толщину обертки | Поддерживайте прочность вокруг наполнения |
Прежде чем приступить к процессу, пекарни должны сначала определить, как их конкретное тесто ведет себя при сжатии.
Как ламинированное тесто меняет требования к простыням
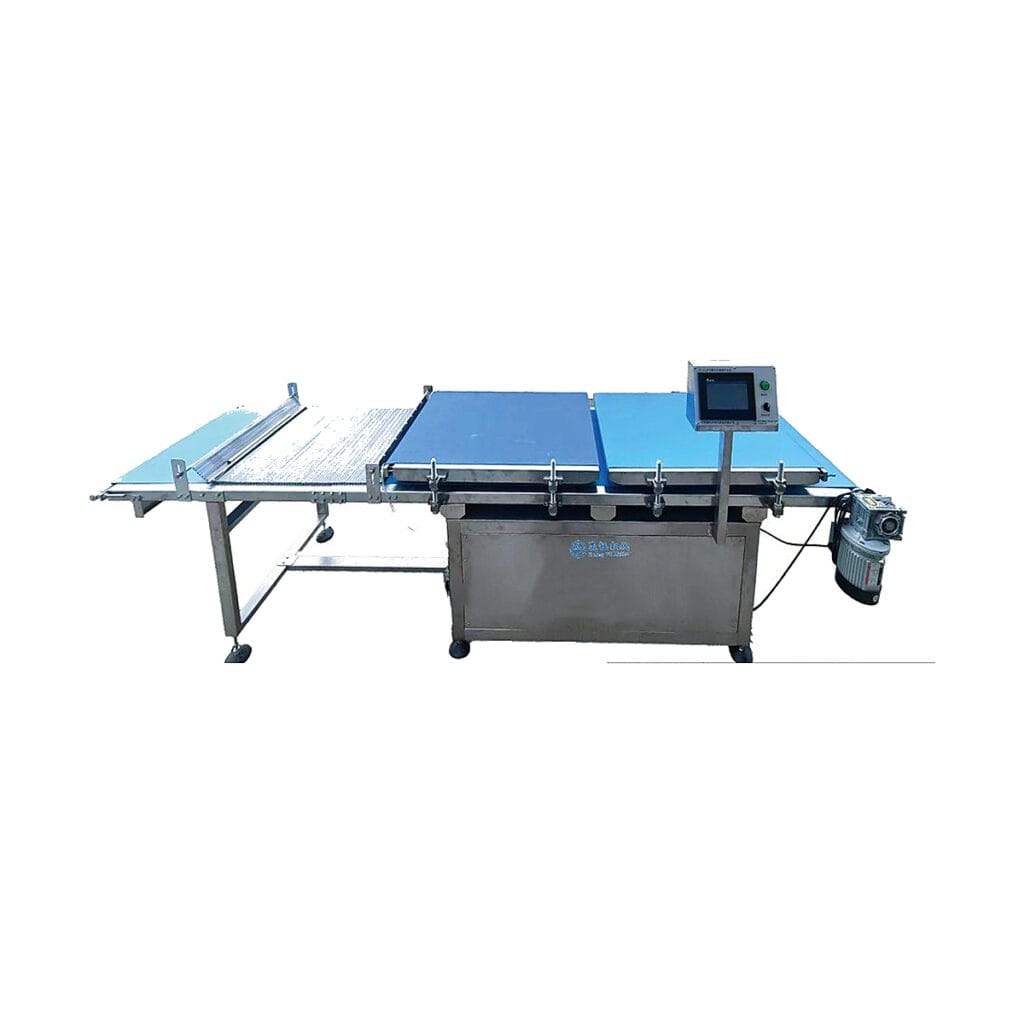
Ламинированные изделия представляют собой один из наиболее ярких примеров того, почему листовое тесто требует контроля процесса.
Ламинированное тесто содержит чередующиеся слои теста и жира, создаваемые путем многократного скручивания и складывания. во время выпечки эти слои способствуют характерной шелушащейся структуре таких продуктов, как круассаны и слоеное тесто.
Стадия прокатки должна уменьшить толщину без ненужного повреждения этой слоистой конструкции.
Температура особенно важна.
Если жировой слой становится слишком мягким, он может размазаться по окружающему тесту, а не оставаться отчетливым. Если он станет слишком твердым, он может треснуть, а не растягиваться вместе с тестом.
Значительное уменьшение толщины также может создать чрезмерное механическое напряжение.
По этой причине ламинированное тесто часто выигрывает от постепенного восстановления за счет нескольких настроек валков, а не за счет одного большого изменения.
Поэтому машину необходимо рассматривать вместе с температурой теста, временем покоя, структурой слоя и целевым показателем конечного продукта.
Почему прогрессивное уменьшение толщины обычно лучше
Представьте себе толстый тестовый блок, входящий в очень узкий роликовый зазор.
Машина может все еще быть в состоянии протянуть тесто, но внезапное сжатие может создать несколько проблем. поверхность может разорваться, края могут стать неровными, или тесто может растягиваться неравномерно.
Прогрессивная редукция дает материалу больше возможностей для адаптации.
Вместо того, чтобы перемещаться непосредственно от начальной толщины к готовой, операторы могут использовать несколько контролируемых этапов:
Исходное тесто → предварительное плющение → промежуточное обжатие → окончательная калибровка → последующая обработка
Идеальная последовательность зависит от теста.
Более мягкое тесто может переносить другой рисунок обжатия, чем высокоэластичное тесто. ламинированное тесто может потребовать дополнительного внимания, поскольку сохранение внутренней структуры так же важно, как и достижение правильного конечного размера.
Поэтому соответствующий процесс следует устанавливать посредством фактических производственных испытаний, а не выбора роликовых зазоров только из теоретических размеров.
Как температура теста влияет на листовой материал
Температура может существенно изменить поведение теста, проходящего через тестоотводчик для хлебобулочных изделий.
Теплое тесто может стать мягче и более растяжимым. В некоторых рецептурах это может облегчить растяжение, но также с большей вероятностью прилипнет к роликам или конвейерам.
Холодное тесто может стать более твердым и противостоять уменьшению толщины. Применение чрезмерного давления для компенсации может создать ненужное механическое напряжение.
Эффект становится особенно важным, когда условия производства меняются в течение дня.
Тесто, обработанное вскоре после приготовления, может вести себя не совсем так, как тесто, которое пролежало дольше. Аналогичным образом, температура производственного помещения может влиять на состояние теста во время длительных прогонов.
Когда результаты раскатки начинают меняться, даже если настройки машины остались постоянными, операторы должны проверить состояние теста, прежде чем предполагать, что оборудование нуждается в регулировке.
Полезная рабочая процедура фиксирует как успешные настройки машины, так и приблизительные условия теста, при которых были установлены эти настройки.
Что заставляет тесто сжиматься после простыни?
Тестоотверститель для пекарни может производить лист правильной толщины, однако тесто может менять размеры после того, как покинет валики.
Часто это происходит потому, что тесто обладает эластичными свойствами.
Во время раскатки валики растягивают и сжимают материал. как только эта механическая сила будет удалена, тесто может частично восстановиться к своим прежним размерам.
Степень восстановления варьируется в зависимости от состава, развития глютена, истории смешивания, времени покоя, температуры и тяжести процесса прокатки.
Это становится важным, когда тесто сразу разделывается.
Если производственная группа измеряет лист только во время его натяжения роликом, размеры могут измениться до того, как он достигнет резака.
Разрешение подходящей релаксации теста там, где этого требует процесс, может помочь уменьшить неконтролируемое восстановление.
Вместо того, чтобы неоднократно изменять размеры резака для компенсации, производители должны сначала понять, возникает ли усадка во время раскатки.
Как простыня для теста для пекарни связана с резкой
Листы и резку следует рассматривать как связанные процессы.
Резак работает лучше всего, когда поступающее тесто сохраняет подходящую толщину, ширину, направление и натяжение.
Если лист движется на конвейере вбок, разрезы могут больше не выравниваться правильно. если лист растягивается во время передачи, окончательные размеры разреза могут измениться, даже если режущий инструмент остается фиксированным.
Неровный лист может создать еще одну проблему: детали могут иметь одинаковую длину и ширину, но разный вес.
Это делает перенос между листовой обработкой и резкой особенно важным.
Соответствующие машины внутри ShengYu оборудование для обработки теста диапазон можно рассматривать в зависимости от того, как тесту необходимо проходить этапы прокатки, резки и формования, а не выбирать каждый этап независимо.
В автоматизированном процессе скорость ленты также должна быть скоординирована, чтобы тесто не растягивалось без необходимости и не сжималось между машинами.
Как листовой материал поддерживает формование теста
Многие хлебобулочные изделия требуют большего, чем плоский тестовый лист.
После раскатки тесто можно скрутить, свернуть, отформовать, спрессовать, сложить или придать ему другую форму.
Качество поступающего листа напрямую влияет на эти операции.
Если одна сторона толще другой, тесто может раскатываться неравномерно Если ширина листа изменяется в процессе производства, формовочные инструменты могут получать противоречивый материал Если тесто было растянуто слишком агрессивно, оно может сжиматься во время или после формирования.
Для процессов, в которых прокатка и формовка тесно связаны, ShengYu's Тесто Рулон Формируя Машину представляет собой тип соотношения оборудования, который необходимо учитывать при разработке полной последовательности обработки теста.
Ключевой вопрос не просто в том, было ли тесто простыняно.
Производителям следует задаться вопросом, имеет ли лист, выходящий из ролика, именно те характеристики, которые необходимы для следующей машины.
Сюда входят толщина, ширина, состояние поверхности, направление, эластичность и стабильность переноса.
Как скорость конвейера влияет на качество теста
Регулировка ролика часто получает наибольшее внимание, но скорость конвейера также может влиять на результаты раскатки.
Тесто должно плавно перемещаться в валковую секцию и от нее.
Если нижний конвейер тянет тесто существенно быстрее, чем оно покидает ролики, лист может быть растянут. Если он движется слишком медленно, материал может накапливаться или сморщиваться.
Это становится более важным для тонкого или мягкого теста, поскольку эти продукты могут легко деформироваться после выхода из валика.
Поэтому в интегрированном хлебопекарном оборудовании следует оценивать соотношение скоростей между последовательными машинами, а не устанавливать каждый конвейер независимо.
Операторы должны следить за самим тестом.
Стабильный лист должен перемещаться между процессами без видимого растяжения, сгруппирования, складывания или бокового движения. Если такое поведение проявляется, изменение зазора между роликами может не решить реальную проблему.
Распространенные проблемы с простыней для хлебобулочных изделий
Полезный процесс устранения неполадок начинается с определения места первого появления дефекта.
Неравномерная толщина
Это может быть результатом неравномерного поступления теста, смещения валков, нестабильной подачи или непостоянного давления по всей ширине захвата.
Тесто Прилипание
Возможные причины включают высокую температуру теста, неподходящее состояние теста, остатки на контактных поверхностях или чрезмерную влажность поверхности.
Разорванные края
Края могут порваться, когда обжатие между этапами валика слишком агрессивное или когда тесто не обладает достаточной растяжимостью.
Тесто Морщится
Морщинистость может произойти, когда скорость конвейера плохо согласована или когда выходящий лист не передается плавно.
Чрезмерная усадка
Высокая эластичность теста, недостаточное выдерживание или агрессивная прокатка могут способствовать восстановлению листа после обработки.
Неправильная ширина
Неравномерная подача или асимметричное попадание теста в валики может привести к тому, что одна часть листа будет выступать иначе, чем другая.
Вместо того, чтобы одновременно корректировать несколько настроек, операторы должны делать по одному контролируемому изменению и наблюдать за результатом. это облегчает определение фактического источника проблемы.
Как настроить более повторяемый процесс расклейки листов
Повторяемый процесс начинается до того, как тесто достигнет машины.
Входящее тесто должно быть приготовлено в достаточно последовательных условиях. большие различия в температуре, размерах или времени отдыха затрудняют получение одинаковых результатов фиксированными настройками машины.
Операторы должны установить первоначальную настройку валика на основе предыдущего производственного опыта, а затем проверить фактическое тесто, покидающее машину.
Важные наблюдения включают
толщина листа, состояние поверхности, качество кромок, ширина, усадка, прилипание и поведение переноса.
Если требуется дополнительное уменьшение, зазор ролика следует постепенно регулировать.
Успешные настройки затем можно будет задокументировать для будущего производства.
Эти записи не следует рассматривать как постоянные значения независимо от состояния теста. Вместо этого они обеспечивают практическую отправную точку, которую операторы могут точно настроить в соответствии с фактическим производственным поведением.
Что следует учитывать пекарням перед выбором процесса раскатки?
Выбор оборудования должен начинаться с хлебобулочного изделия, а не с машины.
Сначала определите тесто.
Ламинированный или неламинированный? Мягкий или твердый? высокоэластичный? чувствительный к температуре? липкий? требует ли повторное складывание?
Далее определите целевой выход.
Производственная группа должна знать необходимую конечную толщину листа, ширину, размеры резки после него и форму продукта.
Не менее важен и следующий процесс.
Лист, который немедленно попадет в резак, может потребовать иного контроля переноса, чем тесто, которое необходимо сложить или снова ламинировать.
Следует также учитывать производственную схему Операторам необходим достаточный доступ для подачи, проверки, очистки, настройки и обслуживания.
Наконец, пекарни должны рассмотреть возможность замены продуктов. процесс, посвященный одной стандартизированной выпечке, имеет другие требования к гибкости, чем оборудование, которое должно обрабатывать несколько сопутствующих продуктов.
Почему самая высокая скорость листа не всегда лучшая
При оценке оборудования хлебопекарного производства легко ориентироваться на максимальную пропускную способность.
Но более быстрое движение роликов или конвейеров не создает автоматически более эффективную производственную линию.
Если увеличение скорости листовертки приводит к большему изменению толщины, нестабильной передаче или накоплению перед следующей машиной, весь процесс может стать менее эффективным.
Поэтому скорость производства следует оценивать на уровне линии.
Если резак или формовочная машина могут принимать определенное количество теста в минуту, работа листовертки значительно быстрее не принесет особой пользы, если между этапами нет подходящего буфера.
Лучшей рабочей точкой является точка, в которой тесто непрерывно и предсказуемо перемещается от одной машины к другой, сохраняя при этом требуемые характеристики продукта.
Стабильность часто более ценна, чем эксплуатация каждой машины на ее теоретической максимальной скорости.
Поддержание пекарни для листового теста
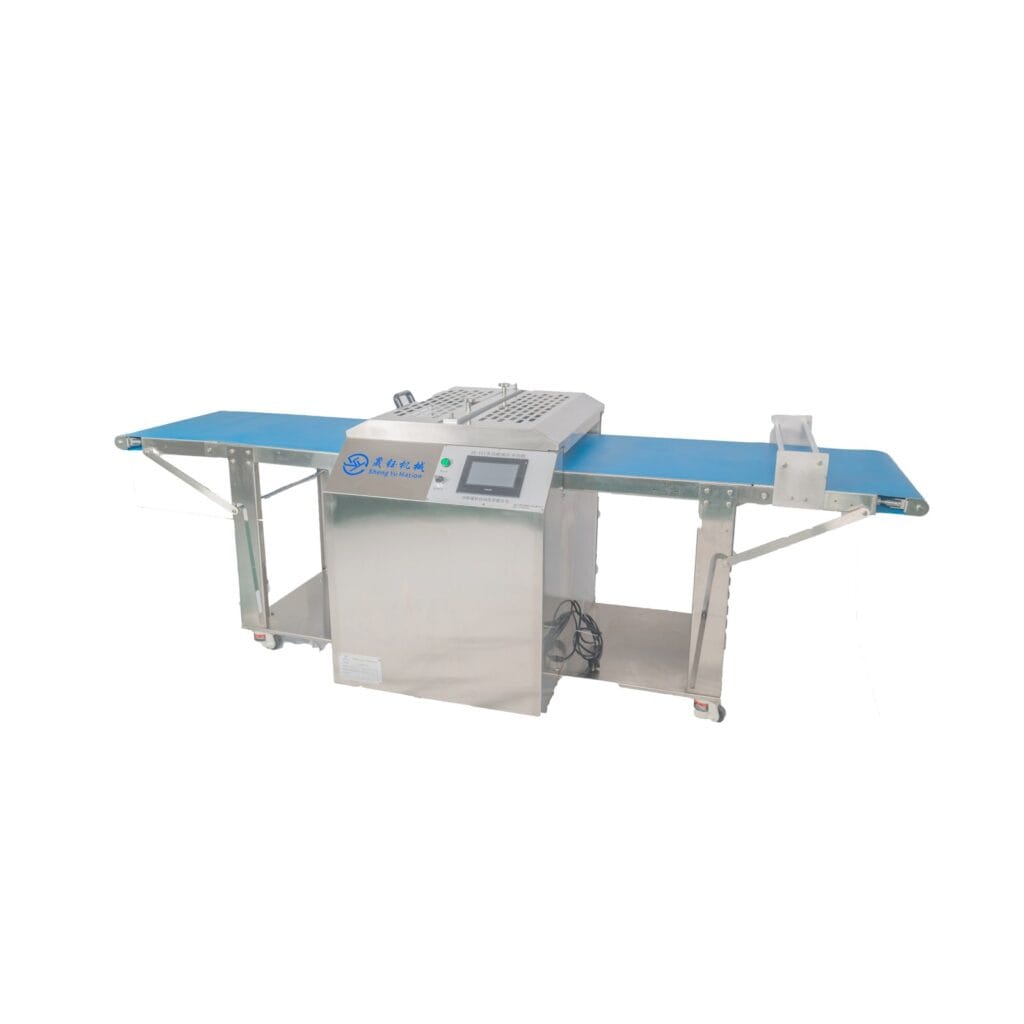
Плановое техническое обслуживание обеспечивает стабильность толщины и надежную передачу материала.
Поверхности роликов должны оставаться чистыми и свободными от скопившегося теста или другого материала, который может повлиять на контакт с листом.
Выравнивание роликов следует проверять, если по ширине захвата появляются повторяющиеся различия в толщине.
Конвейеры должны правильно отслеживать и плавно двигаться. проблемы с ремнем могут изменить способ поступления теста в секцию листового проката или выхода из нее, даже если сами ролики работают нормально.
Механизмы регулировки также должны оставаться повторяемыми. если операторы возвращаются к одной и той же настройке, но начинают получать существенно разные результаты, следует изучить как состояние машины, так и состояние теста.
Зоны контакта с продуктами питания должны очищаться в соответствии с порядком работы оборудования и применимыми санитарными требованиями хлебозавода.
Профилактический осмотр особенно важен, когда листовертка является частью интегрированной производственной линии, поскольку проблема на этой ранней стадии может привести к прерыванию работы нескольких последующих машин.
Заключение
Тестолистовая машина для хлебобулочных изделий - это не просто более быстрая замена ручной прокатки. Его реальная производственная ценность заключается в установлении более контролируемого состояния теста перед резкой, формованием, ламинированием, наполнением или другими последующими операциями.
Надежный лист зависит от соотношения теста и машины. На результат влияют температура, эластичность, гидратация, начальные размеры, зазоры роликов, последовательность обжатия, скорость конвейера и требования к потоку.
Вот почему пекарни должны оценивать качество листов в соответствии с полным производственным процессом, а не только по толщине.
Когда условия входящего теста контролируются, толщина постепенно уменьшается, а стадия раскатки должным образом согласовывается с последующим оборудованием, раскатка хлебобулочного теста может обеспечить гораздо более стабильную основу для повторяемого производства кондитерских изделий и хлебобулочных изделий.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Для чего используется пекарня-тестолистер?
Тестолистовая машина для хлебобулочных изделий уменьшает тесто до контролируемой толщины перед последующими операциями, такими как резка, ламинирование, формование, складывание или начинка. Он обычно используется для кондитерских изделий, пирогов, печенья, ламинированного теста и некоторых видов обработки хлеба.
Почему тесто рвется при прохождении через листок?
Разрыв может произойти, когда толщина уменьшается слишком агрессивно, тесто слишком твердое, эластичность непригодна, подача неравномерна или состояние теста не соответствует выбранному зазору валика.
Почему тесто снова становится гуще после раскатки?
Тесто может частично восстановиться после выхода из валиков из-за его эластичности. Развитие глютена, время покоя, температура, рецептура и степень механического растяжения могут повлиять на это восстановление.
Может ли тестовый листок для пекарни обрабатывать разные тестовые изделия?
Потенциально да, но разные тесто требуют разных условий эксплуатации Зазоры роликов, последовательность восстановления, температура теста, способ подачи и последующая обработка могут потребовать корректировки для каждого продукта.
Может ли тестопростыня подключаться непосредственно к режущему или формовочному оборудованию?
Да. Листы можно интегрировать с последующим оборудованием, если размеры листов, скорость конвейера, условия транспортировки и производительность обработки правильно скоординированы.