Оглавление
Введение
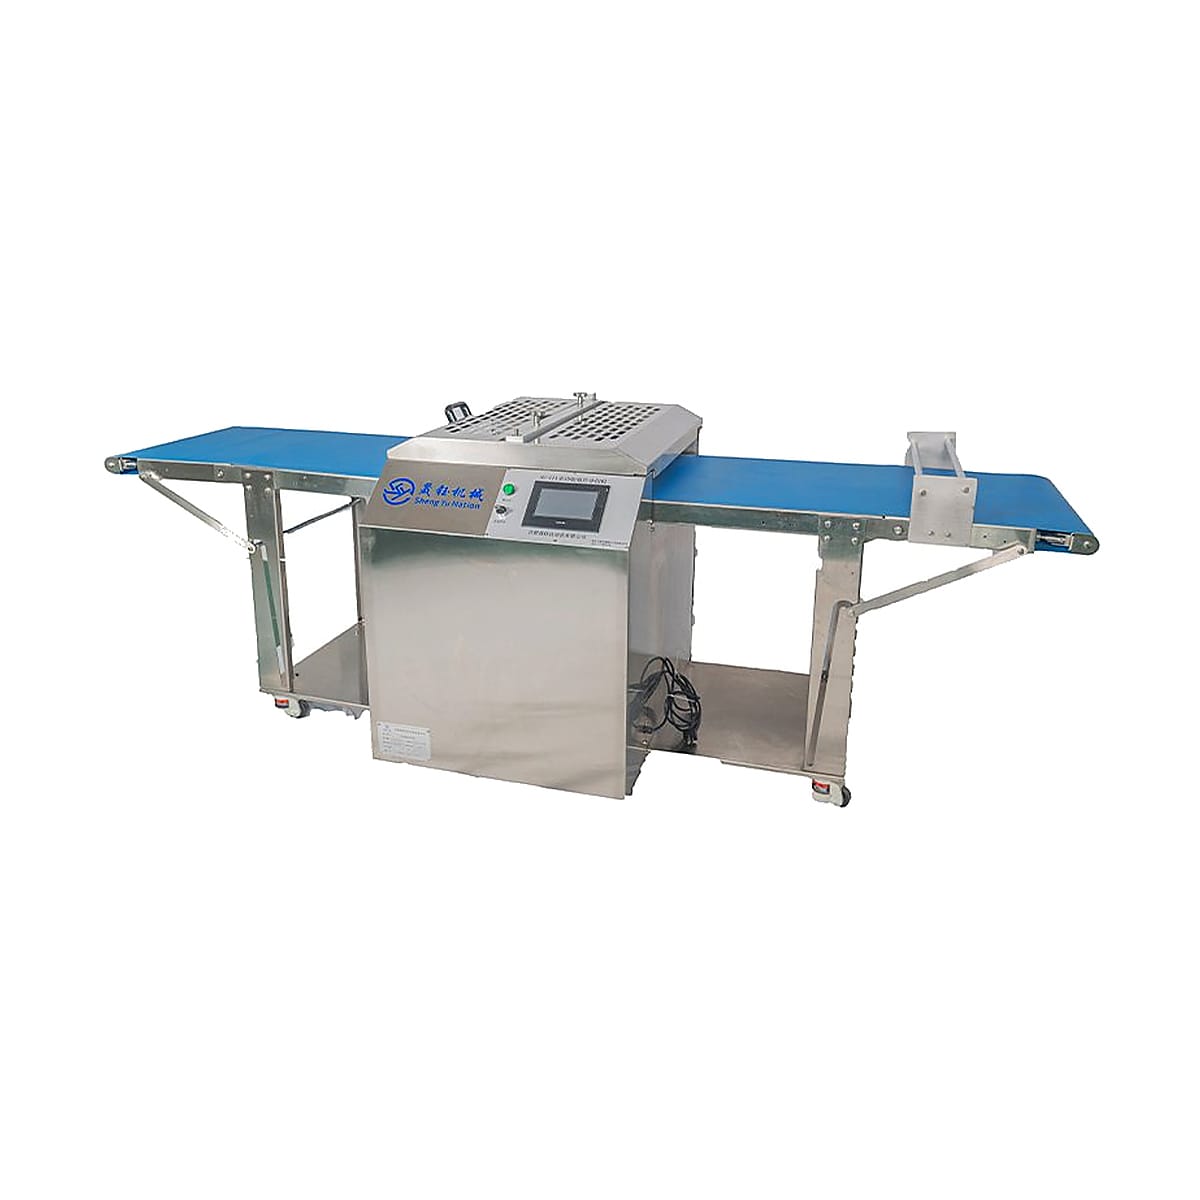
Последовательная толщина теста является одной из основ надежного производства кондитерских изделий и хлебобулочных изделий, Когда тесто раскатывается вручную, различия в давлении, технике работы оператора, температуре и состоянии теста могут создавать различия от одной партии к другой. Эти различия могут влиять на формирование, резку, наполнение, поведение при выпечке, а также внешний вид готового продукта.
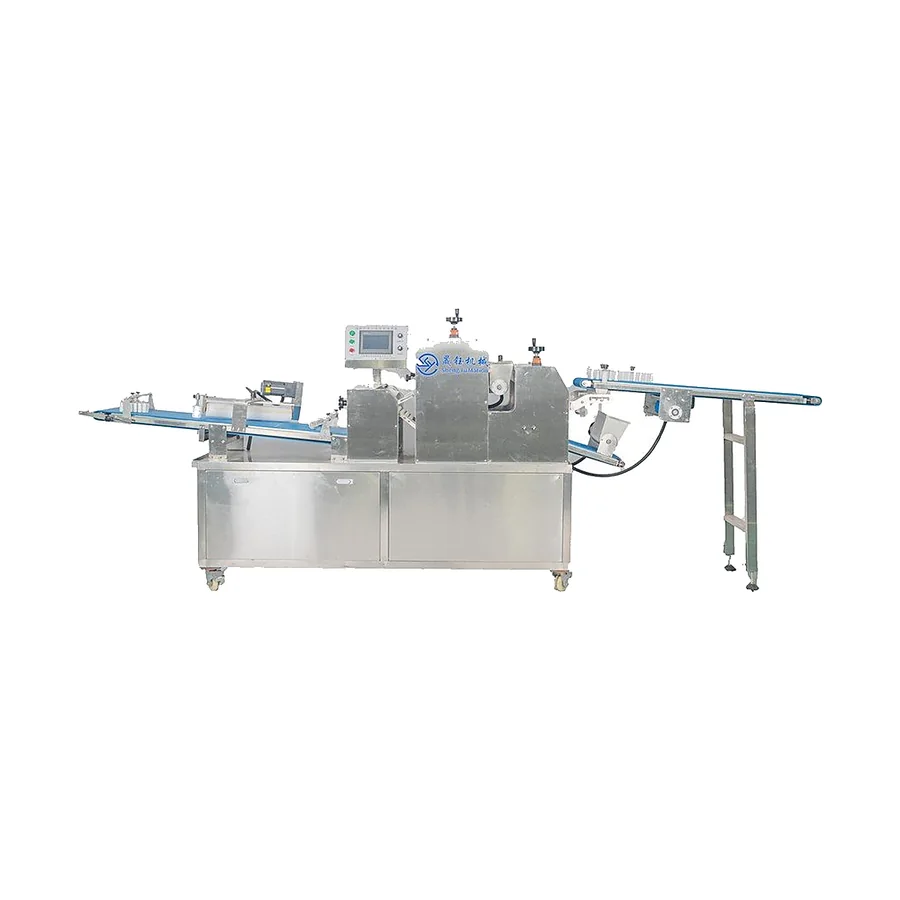
Тестолистовая машина предназначена для того, чтобы сделать этот этап более контролируемым. Вместо многократного скручивания теста вручную машина пропускает тесто через валики, которые постепенно уменьшают его толщину и создают более однородный лист. этот процесс широко используется для выпечки, корки для пирогов, печенья, слоистых тестовых изделий, терпких оболочек и многих других хлебобулочных изделий.
Для производителей продуктов питания, переходящих от ручного приготовления к более организованному производству, важно понимать, как работает тестоотверстие, поскольку листовое покрытие часто становится связующим звеном между приготовлением теста и более поздними процессами, такими как резка, формование, наполнение и расстановка лотков.
Что такое тестопростыня?
Тестолистовая машина - это машина, которая превращает кусок или блок теста в непрерывный или контролируемый лист относительно одинаковой толщины. Основной принцип прост: тесто попадает в зазор между валками, прикладывается давление, и тесто постепенно становится тоньше по мере движения через машину.
Процесс известен как тестовые листы, и он обычно используется в хлебобулочных и кондитерских изделиях, где постоянная толщина важна для последующих стадий производства.
В отличие от простой ручной прокатки, тестоотверстие может обеспечить более повторяемое давление по ширине теста. Это помогает операторам создавать листы, которые легче разрезать, складывать, ламинировать, формировать или подавать в оборудование для последующего потока.
Различные тестовые листы могут значительно различаться по конфигурации. некоторые из них представляют собой компактные машины, предназначенные для отдельных производственных станций, а другие интегрированы в более крупные системы обработки. Правильная конструкция зависит от характеристик теста, целевой толщины, размеров продукта, производственного потока и оборудования, расположенного до и после стадии раскатки.
Как работает тестопростыня?
Основная последовательность операций начинается при размещении или подаче подготовленного теста в зону листового покрытия Затем тесто проходит между валиками с контролируемым зазором, При вращении валиков они вытягивают тесто вперед, оказывая давление по его поверхности.
Вместо того, чтобы пытаться достичь конечной толщины за один агрессивный этап сжатия, хорошая практика листового проката обычно постепенно уменьшает толщину. Постепенное уменьшение может помочь сохранить более гладкую структуру теста и уменьшить ненужные разрывы или деформации.
Этот процесс обычно можно понять в несколько этапов.
Сначала тесто готовят в подходящем для подачи размере и состоянии. чрезмерно неровные тестовые блоки могут попадать в валики нерегулярно, поэтому предварительное формование может улучшить стабильность.
Далее первая роликовая секция сжимает тесто и начинает создавать более плоскую форму. дополнительные стадии прокатки или калибровки могут затем уменьшить тесто еще больше, пока не будет достигнута необходимая толщина.
Наконец, готовый тестовый лист покидает секцию листового материала и движется к следующей операции. в зависимости от производственного процесса это может включать резку, формование, складывание, заполнение, штамповку, прокатку или передачу на другую машину.
Поэтому в более крупной производственной установке тестоотверстие следует рассматривать как часть связанного процесса, а не как изолированную машину.
Почему важна равномерная толщина теста
Контроль толщины влияет гораздо больше, чем внешний вид. лист теста, который значительно варьируется по его поверхности, может создавать проблемы почти на каждом более позднем этапе производства.
Например, при вырезании фиксированных форм из неровного теста некоторые кусочки могут содержать заметно больше теста, чем другие. во время формования более толстые участки могут потребовать большего давления, в то время как более тонкие участки могут разрываться легче. при выпекании непостоянная толщина также может привести к различиям в теплопередаче и текстуре.
Равномерное листовое покрытие повышает предсказуемость Операторы могут устанавливать целевую толщину и поддерживать более стабильные размеры до того, как тесто достигнет фрез, форм или формовочных станций.
Это становится особенно важным для таких продуктов, как терпкие раковины, основы для теста, многослойное тесто и формованные хлебобулочные изделия, где толщина теста напрямую влияет на конечную геометрию.
Поэтому стадию раскатки следует оценивать вместе с остальной частью оборудование для обработки теста используется в потоке производства. согласование каждого этапа обработки помогает уменьшить резкие изменения формы теста и улучшает непрерывность между машинами.
Какие типы продуктов можно использовать в тестовом листе?
Тестолистовая машина может поддерживать многие процессы хлебопечения и кондитерских изделий, хотя идеальная конфигурация зависит от физического поведения каждого теста.
Тесто для кондитерских изделий является одним из наиболее распространенных применений. продукты, требующие тонких и последовательных листов, получают выгоду от контролируемой прокатки, поскольку следующие этапы резки или формования сильно зависят от точности размеров.
Производство пирогов и пирогов также может использовать листовое покрытие для создания теста контролируемой толщины перед круговой резкой, формованием оболочек или прессованием форм. Поддержание постоянной толщины листов помогает сделать отдельные оболочки более однородными.
При производстве печенья может использоваться тестоотверстие, когда продукты вырезаются из листов, а не наносится индивидуально. последовательный слой теста помогает производить заготовки с одинаковыми размерами и характеристиками выпечки.
Некоторые хлебные и хлебобулочные изделия с начинкой также могут включать листовое покрытие в процесс формования. В этих случаях тесто можно сплющивать перед скручиванием, начинкой, складыванием или формованием.
Ламинированные изделия требуют еще большего контроля, потому что тесто многократно раскатывается и складывается Здесь листовое покрытие влияет не только на размеры, но и на распределение слоев по всей структуре теста.
Тестолистик против тестовальчика: в чем разница?
Термины "тестоотверститель" и "тестовал" иногда используются как синонимы, но они могут описывать несколько разные производственные роли.
Тестовой валик обычно относится в широком смысле к оборудованию, которое использует валики для сплющивания или уменьшения толщины теста. Тестолистик уделяет больше внимания производству контролируемого листа, который может продолжаться в последующих хлебобулочных работах.
В практической пекарне это различие часто больше зависит от конструкции и применения машины, чем от терминологии.
| Сравнение | Тесто Листер | Тесто Ролик |
|---|---|---|
| Первичная функция | Производить однородные тестовые листы | Тесто сплющивать или валять |
| Контроль толщины | Обычно центральная функция | Зависит от конструкции машины |
| Непрерывная обработка | Общее в более крупных системах | Может быть периодическим или непрерывным |
| Нисходящее соединение | Часто подключается к резке или формованию | Может действовать самостоятельно |
| Типичные приложения | Кондитерские изделия, терпкие ракушки, слоеное тесто, печенье | Общее расплющивание и приготовление теста |
Для производителей, проектирующих полный производственный процесс, более важным является вопрос не о том, как называется машина, а о том, соответствуют ли ее роликовая конструкция, метод подачи, регулировка толщины и формат вывода предполагаемому продукту.
Например, а тестовая рулонная формовочная машина может быть более целесообразным, если прокатка и формовка тесно связаны на одной и той же стадии производства.
Ключевые факторы, влияющие на качество листового теста
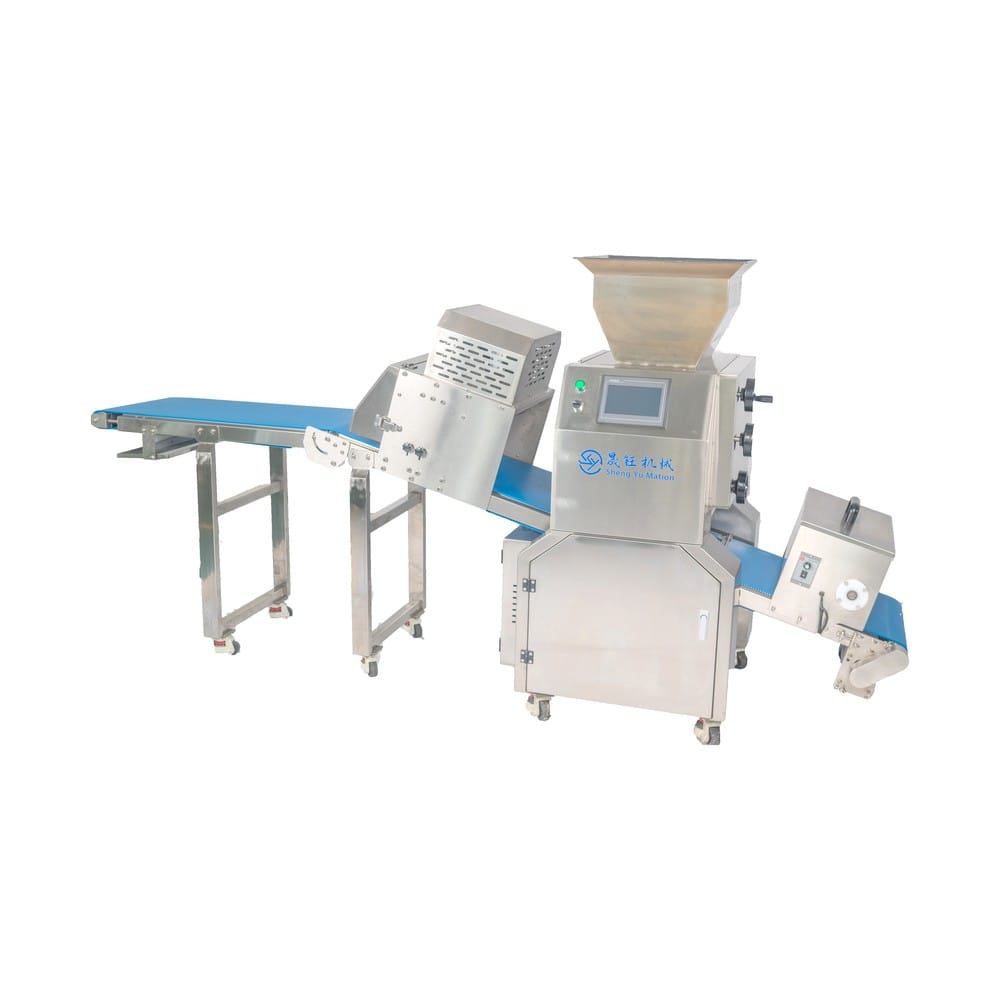
Тестолистовая машина не может компенсировать все изменения в сыром тесте. Настройки машины и приготовление теста должны работать вместе.
Температура теста является одним из важных факторов. Тесто, которое становится слишком мягким, может чрезмерно растягиваться или прилипать к контактным поверхностям, в то время как тесто, которое слишком твердое, может сопротивляться сжатию и требовать большего усилия прокатки.
Уровень влажности также влияет на поведение Тесто с различными характеристиками гидратации может по-разному реагировать на давление ролика, контакт с поверхностью и коэффициенты снижения.
Начальная толщина теста имеет значение, а также. подача очень толстой тестовой заготовки непосредственно в узкий зазор ролика может создать ненужное напряжение. прогрессивное снижение обычно обеспечивает более контролируемые результаты.
Выравнивание роликов - еще одно важное соображение. зазор должен оставаться постоянным по ширине захвата, чтобы одна сторона теста не стала тоньше другой.
Наконец, скорость производства должна соответствовать характеристикам теста. более быстрое движение не означает автоматически лучшую производительность. стабильная подача и предсказуемый выход более важны, чем просто увеличение скорости ролика.
Как листовертка для теста помещается в автоматизированную производственную линию
Тестолистовая машина часто становится наиболее ценной, если она интегрирована с другим технологическим оборудованием.
Типичная последовательность производства может начинаться с приготовления теста. Затем приготовленное тесто переходит на стадию разделения, предварительного формования или подачи, прежде чем достичь листового проката. После уменьшения толщины тестовый лист может продолжать двигаться в направлении оборудования для резки или формования.
Для терпкого производства лист может быть разрезан на части перед прессованием в формы. при производстве теста он может быть сложен, свернут, наполнен или сформирован. при производстве печенья лист может двигаться в сторону вращательной или фасонной резки.
Это создает такой процесс, как
Приготовление теста → подача → листовое покрытие → контроль толщины → резка → формирование → наполнение → расстановка лотков.
Точная последовательность меняется в зависимости от продукта, но принцип остается прежним: каждая машина должна доставлять материал в форме, с которой следующая машина сможет работать последовательно.
Плохая интеграция может создать узкие места даже когда отдельные машины работают хорошо, Листер, производящий тесто быстрее, чем следующий резак может обрабатывать его, например, не улучшает производительность всей линии.
Поэтому планирование производства должно быть сосредоточено на балансе между этапами, а не на оценке каждой машины только по ее индивидуальной производительности.
Что следует учитывать при установке толщины теста?
Не существует единой правильной толщины теста для каждого хлебобулочного изделия. Соответствующая настройка зависит от рецептуры, метода формования, соотношения наполнения, желаемой текстуры и геометрии конечного продукта.
Вместо того, чтобы выбирать толщину только из чертежа готового продукта, производителям следует подумать о том, как тесто изменится во время последующей обработки.
Если тесто будет растягиваться во время формования, лист, поступающий на стадию формования, может быть толще окончательной стенки теста. если оно будет сложено несколько раз, необходимо также учитывать количество слоев.
Для наполненных продуктов толщина должна сбалансировать структурную прочность и пищевые характеристики. Слишком тонкое тесто может сломаться во время обращения, а неоправданно толстое тесто может повлиять на соотношение между оболочкой и начинкой.
Поэтому производственные испытания полезны при установлении окончательных настроек машины. Цель состоит в том, чтобы создать повторяемый рабочий диапазон, а не полагаться на одно теоретическое число.
Общие проблемы во время простыни для теста
При неправильном сопоставлении настроек машины и состояния теста может возникнуть ряд производственных проблем.
Одна из распространенных проблем - это разрыв. Это может произойти, когда тесто уменьшается слишком быстро, когда зазор валика слишком узок для поступающего теста или когда тесто не имеет достаточной растяжимости.
Неравномерная толщина может возникнуть в результате непостоянной подачи, проблем с выравниванием роликов или неправильного входа тестового блока в машину.
Прилипание может произойти, когда состояние теста, свойства поверхности, температура или управление мукой не подходят для этого процесса.
Тесто также может сжиматься после выхода из валков Некоторые эластичные тесто естественным образом восстанавливают часть своей первоначальной формы после сброса давления. производственные настройки должны учитывать это поведение вместо того, чтобы предполагать, что зазор валика всегда равен конечной стабилизированной толщине теста.
Другая проблема - искажение при переносе Даже хорошо простынное тесто может потерять свою форму, если его растягивать при перемещении между конвейерами или машинами.
Понимание этих причин помогает операторам сосредоточиться на всем процессе, а не на многократном изменении одной настройки машины.
Как поддерживать постоянную производительность тестоотверстия
Регулярный контроль важен, поскольку точность листового материала зависит от механической консистенции.
Зоны контакта с пищевыми продуктами должны очищаться в соответствии с эксплуатационными и санитарными процедурами производителя машины. Нельзя допускать скопления остатков теста вокруг роликов, ремней, направляющих или зон переноса.
Поверхности роликов следует проверять на предмет повреждений или накопления материала. Слежение за конвейером также следует контролировать там, где используются ленты.
Механизмы регулировки должны работать плавно, чтобы можно было предсказуемо изменять настройки толщины. если настройки постепенно становится трудно воспроизвести, может потребоваться механический контроль.
Операторы также должны записывать полезные производственные настройки для повторяющихся продуктов. Состояние теста все еще может варьироваться, но документирование роликовых зазоров, последовательности процессов и других рабочих параметров дает производственной команде надежную отправную точку.
Профилактическое обслуживание особенно ценно на интегрированных линиях, поскольку неожиданная проблема на этапе раскатки может прервать каждую последующую операцию.
Как автоматизация меняет процесс расфасовки теста
Ручная раскатка теста сильно зависит от мастерства оператора Опытные работники могут добиться отличных результатов, но поддерживать тот же результат в течение длительных производственных периодов становится все труднее по мере роста объема.
Тестолистовой станок вводит механическое управление на этом этапе. Зазоры роликов, направление подачи и последовательность обработки могут быть стандартизированы легче, чем ручное давление прокатки.
В более интегрированных системах автоматизированная подача и последующая передача могут сократить повторное ручное обращение между этапами производства.
Автоматизация не устраняет необходимость понимать поведение теста Вместо этого, это облегчает воспроизведение знаний процесса После того, как установлен подходящий рабочий диапазон, один и тот же метод производства может более последовательно следовать в разных партиях.
Это особенно полезно, когда пекарня производит стандартизированные продукты, которые должны сохранять одинаковые размеры от одного производственного цикла к другому.
Заключение
Тестолистовая машина - это больше, чем машина для разжижения теста. Ее основная ценность заключается в создании контролируемого и повторяемого тестового листа, который готовит материал для последующих процессов резки, формования, наполнения, раскатывания или выпечки.
Качество листового материала зависит от нескольких факторов, работающих вместе, включая состояние теста, регулировку роликом, метод восстановления, стабильность подачи и интеграцию последующего оборудования. По этой причине выбор или настройка тестоотверстия всегда должна начинаться с готового продукта и полного производственного процесса.
Когда листовое покрытие правильно сочетается с окружающим оборудованием, это может помочь создать более однородные размеры теста, уменьшить различия между партиями и создать более стабильную основу для автоматизированного производства кондитерских изделий и хлебобулочных изделий.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Чем занимается тестоочиститель?
Тестолистовая машина пропускает тесто через валики, чтобы уменьшить его толщину и создать более однородный лист. Затем лист может продолжать такие процессы, как резка, формование, складывание, наполнение или ламинирование.
Какие изделия можно сделать с помощью тестоотверстия?
Тестоотверстия могут использоваться для выпечки, терпких оболочек, корки для пирогов, печенья, ламинированных изделий из теста и некоторых хлебных изделий. Соответствующая конфигурация машины зависит от теста и конечного продукта.
Почему важна толщина теста?
Постоянная толщина помогает улучшить контроль размеров во время резки и формования. Это также может уменьшить изменение формы конечного продукта и поведения при выпечке.
Можно ли подключить тестоотверстие к другим хлебопекарным машинам?
Да. В автоматизированном производстве листовое оборудование может стать частью более крупного процесса, который включает в себя оборудование для подачи, резки, формования, наполнения и компоновки лотков.
Что вызывает разрыв теста во время раскатки?
Разрыв может быть результатом чрезмерного уменьшения толщины, неподходящего состояния теста, неправильной настройки валика или слишком агрессивной подачи теста. постепенное уменьшение и стабильное приготовление теста могут помочь улучшить процесс.
Обсудите требования к обработке теста
Если вы планируете процесс производства кондитерских изделий или пекарни, предоставьте ШэнЮ Автоматизация с такой информацией, как тип вашего продукта, состояние теста, целевые размеры, требуемый производственный поток, а также процесс формования или наполнения после него. Эта информация помогает определить, как листовое, режущее, формовочное и вспомогательное оборудование должно быть преобразовано в практичное производственное решение.